Τα τελευταία τρία χρόνια, συνεργεία επισκευής βαρέων μηχανημάτων σε όλη τη Βόρεια Αμερική και την Ευρώπη ανέφεραν απότομη αύξηση του πρόωρου κλάματος σε εκσκαφείς, τροχοφόρους φορτωτές και συμπαγείς φορτωτές τροχιάς με λιγότερες από 1.200 ώρες λειτουργίας.
Η βασική αιτία δεν είναι η υπερβολική πίεση της υδραυλικής αντλίας ή η μόλυνση από λειαντική σκόνη. Είναι ακραίο θερμικό εμποτισμό που καθοδηγείται από τους αυστηρούς κανονισμούς εκπομπών ντίζελ EPA Tier 4 Final και EU Stage V:
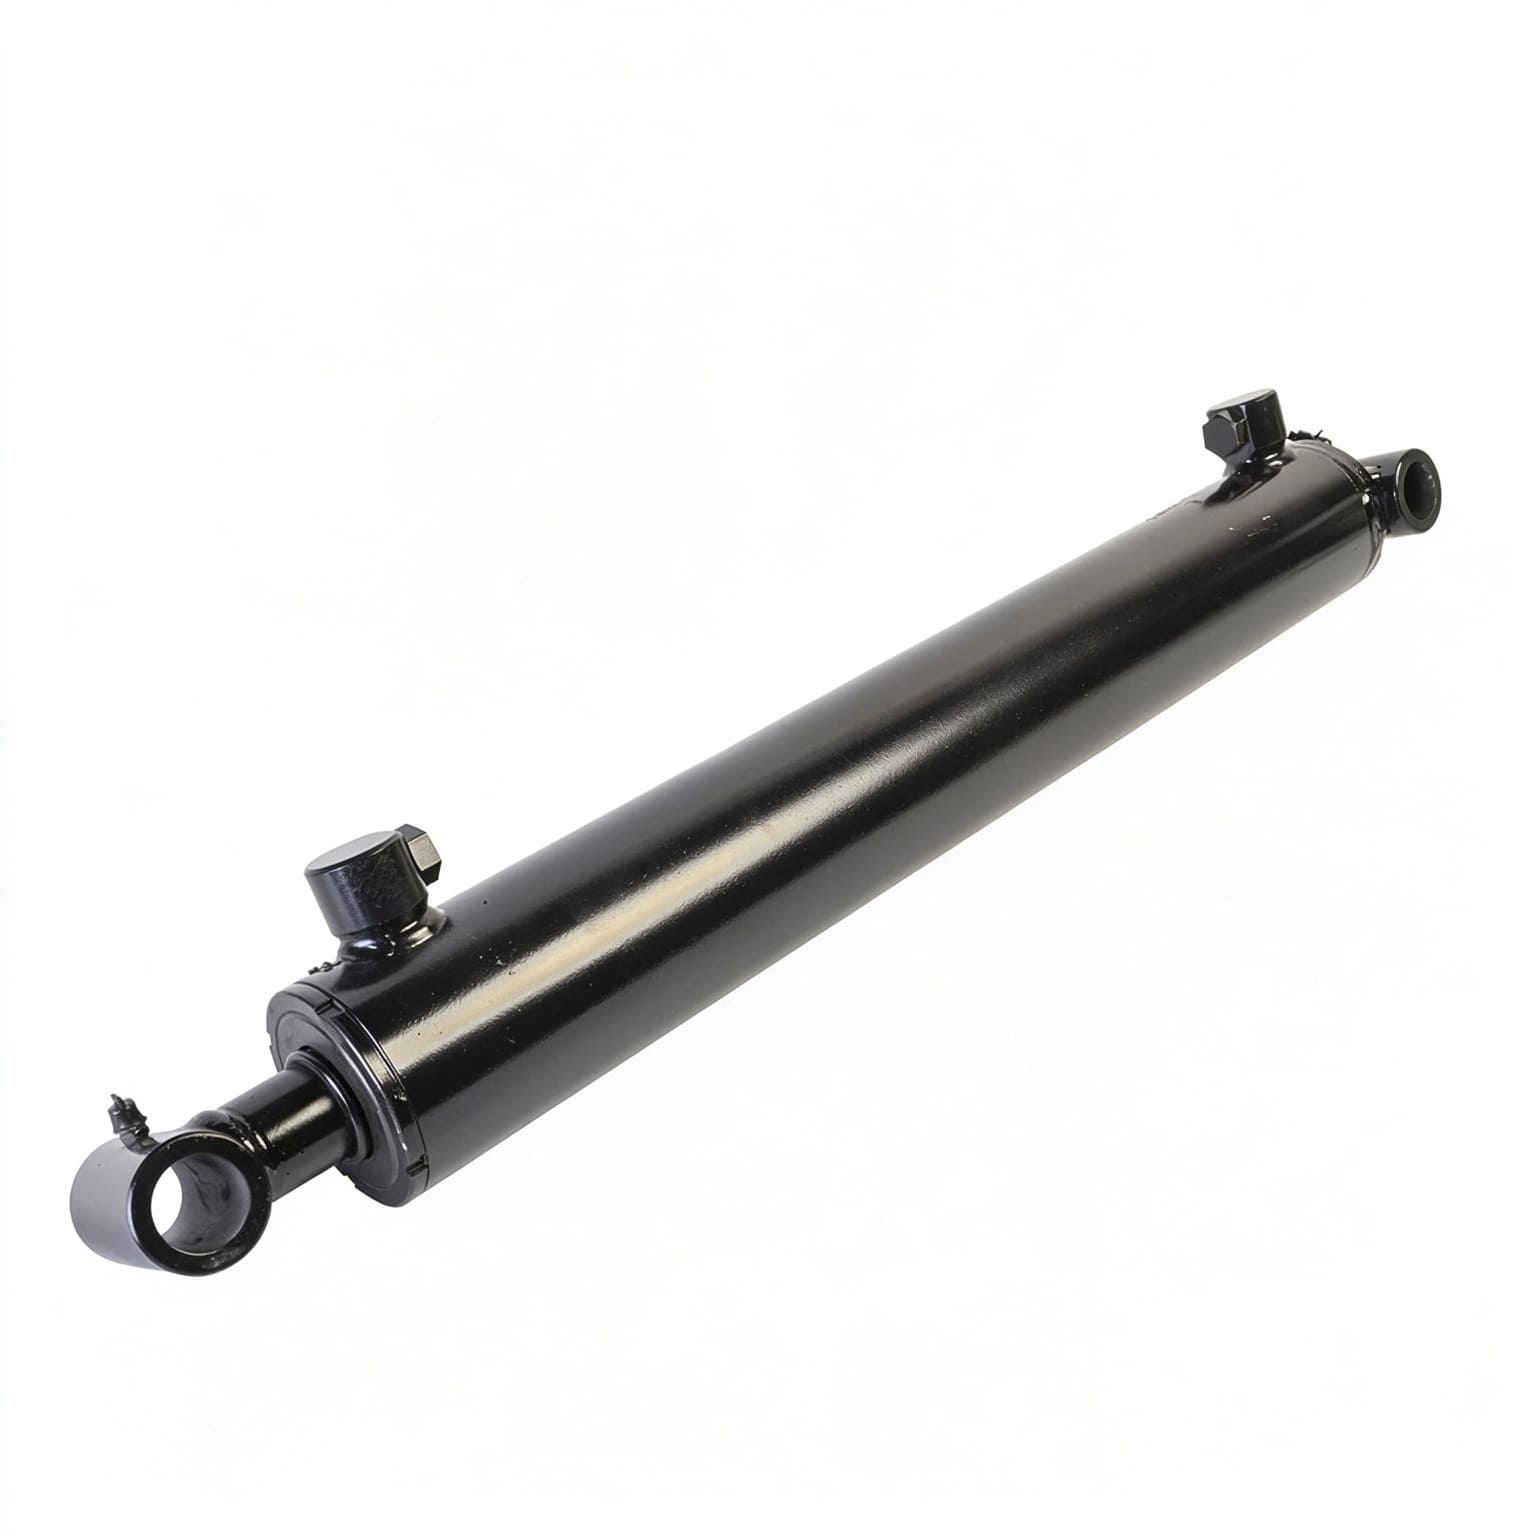
Κάτω από αυτές τις σοβαρές συνθήκες λειτουργίας, οι τυπικές σφραγίδες Nitrile Butadiene Rubber (NBR) υφίστανται ταχεία διάσπαση της αλυσίδας πολυμερούς, οδηγώντας σε εκτεταμένη υψηλή θερμοκρασίαυδραυλικός κύλινδροςαστοχία στεγανοποίησης σε κινητά μηχανήματα.
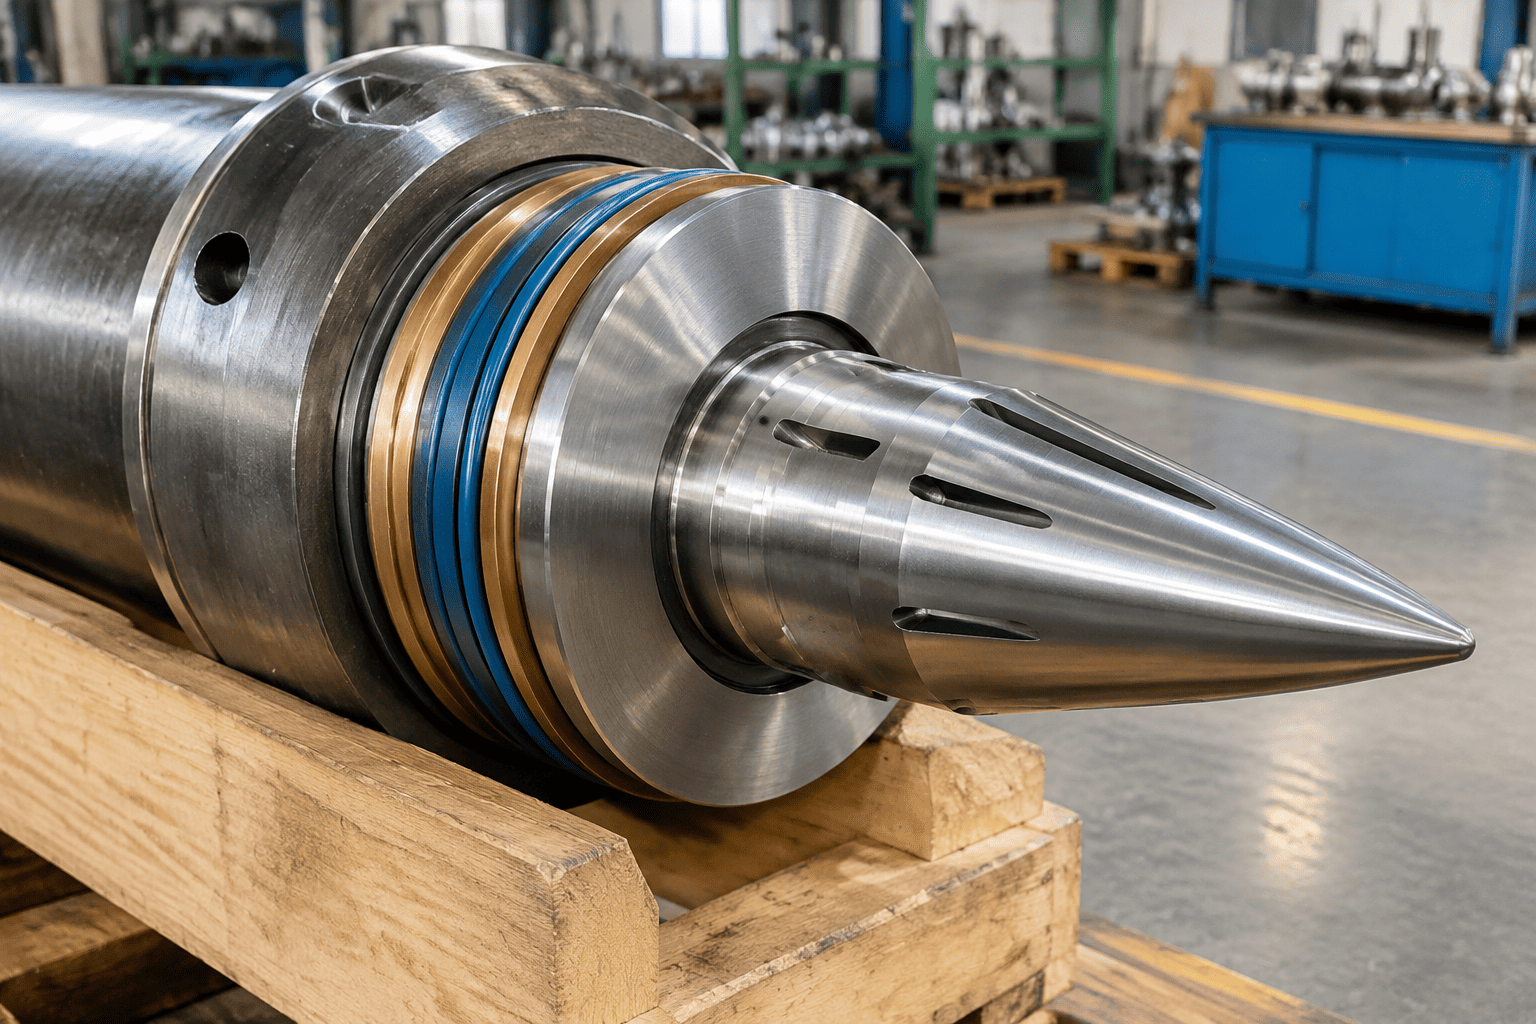
| TIER 4F / ΣΤΑΔΙΟ V ΘΕΡΜΙΚΗ ΠΑΓΙΔΑ VS. ΥΠΟΒΑΘΜΙΣΗ ΦΩΚΙΔΩΝ | |
|---|---|
| Ενεργή αναγέννηση DPF / SCR | 650°C Θερμοκρασία δέρματος εξάτμισης |
| Μεταφορά θερμότητας | Ακτινοβόλο και αγώγιμο θερμικό εμποτισμό |
| Ατμοσφαιρική τσέπη κάτω από την κουκούλα | 110°C έως 125°C Συνεχής |
| Υδραυλική μεμβράνη υγρού στο Gland | 130°C έως 140°C Τοπικό |
| Τυπική σφράγιση NBR (Βαθμολογία 90°C) | Αποτυγχάνει μετά από 600 ώρες: Γυαλί-Σκληρό & Σπασμένο |
| Αναβαθμισμένη σφράγιση FKM / HNBR (Βαθμολογία 160°C) | 5.000+ ώρες: Διατηρήθηκε η ελαστικότητα |
Όταν οι τυπικές σφραγίδες NBR (Buna-N) λειτουργούν συνεχώς πάνω από το μέγιστο όριο σχεδιασμού (90°C έως 100°C ), η χημική αποικοδόμηση ακολουθεί ένα προβλέψιμο, καταστροφικό μοτίβο:
Η θερμότητα διώχνει τους πτητικούς πλαστικοποιητές από την ελαστική μήτρα. Μέσα σε 500 έως 800 ώρες, το εύκαμπτο στεγανοποιητικό χείλος χάνει την ελαστική του μνήμη και παίρνει ένα μόνιμο "σετ συμπίεσης". Όταν τουδραυλικός κύλινδροςΗ ράβδος εκτείνεται και αντιμετωπίζει μικρούς κραδασμούς, το πεπλατυσμένο χείλος στεγανοποίησης δεν μπορεί πλέον να ακολουθεί την επιφάνεια της ράβδου, προκαλώντας άμεσο κλάμα λαδιού χαμηλής πίεσης.
Η έκθεση σε καυτό, οξειδωμένο ορυκτέλαιο προκαλεί διασταυρούμενη σύνδεση των πολυμερών αλυσίδων. Μια σφράγιση που ξεκίνησε από τη σκληρότητα 80 Shore A σκληραίνει σε 95+ Shore A, μετατρέποντας το εύκαμπτο καουτσούκ σε εύθραυστο πλαστικό. Καθώς η ράβδος χρωμίου κινείται μπρος-πίσω, το εύθραυστο χείλος στεγανοποίησης ραγίζει, μικρο-τσιπ και σπάει, αφήνοντας σκούρα συντρίμμια από καουτσούκ μέσα στην κάννη του κυλίνδρου.
Για να αποφευχθεί η επαναλαμβανόμενη διακοπή λειτουργίας, οι κατασκευαστές OEM και οι κατασκευαστές κινητών μηχανημάτων απομακρύνονται από το τυπικό νιτρίλιο προς τα φθοροελαστομερή και τα υδρογονωμένα πολυμερή υψηλής απόδοσης:
| Τύπος υλικού σφραγίδας | Συνεχές εύρος θερμοκρασίας | Μέγιστη διαλείπουσα θερμοκρασία | Αντοχή στο οξειδωμένο καυτό λάδι | Αντοχή σε τριβή & φθορά | Σχετικό κόστος υλικού |
|---|---|---|---|---|---|
| Τυπικό νιτρίλιο (NBR) | -30°C έως +90°C | +105°C | Κακή (ταχεία σκλήρυνση) | Εξαιρετικό (When Cool) | 1,0× (Βασική γραμμή) |
| Υδρογονωμένο Νιτρίλιο (HNBR) | -35°C έως +140°C | +160°C | Πολύ καλό | Superior (βαριά φορτία κρούσης) | 2,5× έως 3,0× |
| Φθοροελαστομερές (FKM / Viton) | -20°C έως +200°C | +220°C | Εξαιρετική (μηδενική υποβάθμιση) | Μέτρια (Απαιτούνται εφεδρικοί δακτύλιοι) | 4,0× έως 5,0× |
| PTFE με γέμιση άνθρακα/μπρούτζου | -60°C έως +220°C | +260°C | Αδιαπέραστο σε όλα τα υγρά | Εξαιρετικό (Χαμηλή τριβή) | 3,5× έως 4,5× |
Οι διαχειριστές στόλου που χειρίζονται σύγχρονα μηχανήματα Stage V σε εφαρμογές θερινού λατομείου, ασφαλτόστρωσης και δασοκομίας θα πρέπει να εφαρμόσουν αυτό το πρωτόκολλο θερμικής προστασίας 3 βημάτων:
| Βήμα | Περιγραφή |
|---|---|
| Βήμα 1 | Θερμική Απεικόνιση Ψύκτη Λαδιού & Αφαίρεση Πυρήνα Καλοριφέρ |
| Βήμα 2 | Αναβάθμιση αδένα με FKM Fluoroelastomer & Backup PEEK |
| Βήμα 3 | Διακόπτης Hydraulic Fluid Synthetic High-VI (ISO VG 46 / 68) |
Έλεγχος Θερμικής Απεικόνισης: Χρησιμοποιήστε μια κάμερα υπερύθρων κατά τη διάρκεια μεγάλων κύκλων εκσκαφής για να χαρτογραφήσετε τις θερμοκρασίες της υδραυλικής γραμμής. Προσδιορίστε τους κυλίνδρους "hot spot" που λειτουργούν συνεχώς πάνω από 95°C..
Τυποποίηση σε κιτ στεγανοποίησης FKM / HNBR: Απαγόρευση των τυπικών μαύρων κιτ επανασυσκευασίας NBR για κυλίνδρους δίπλα στον κινητήρα. επιλέξτε σετ σφραγίδων καφέ FKM ή πράσινου HNBR με σειριακές ετικέτες επιθεώρησης.
Συνθετικά υγρά με δείκτη υψηλού ιξώδους (VI): Αλλάξτε σε συνθετικά υδραυλικά λιπαντικά υψηλής ποιότητας (VI > 160) που διατηρούν επαρκές πάχος λιπαντικής μεμβράνης στους 110°C, αποτρέποντας τη θέρμανση της οριακής τριβής μέσα στους δακτυλίους οδηγών κυλίνδρων.
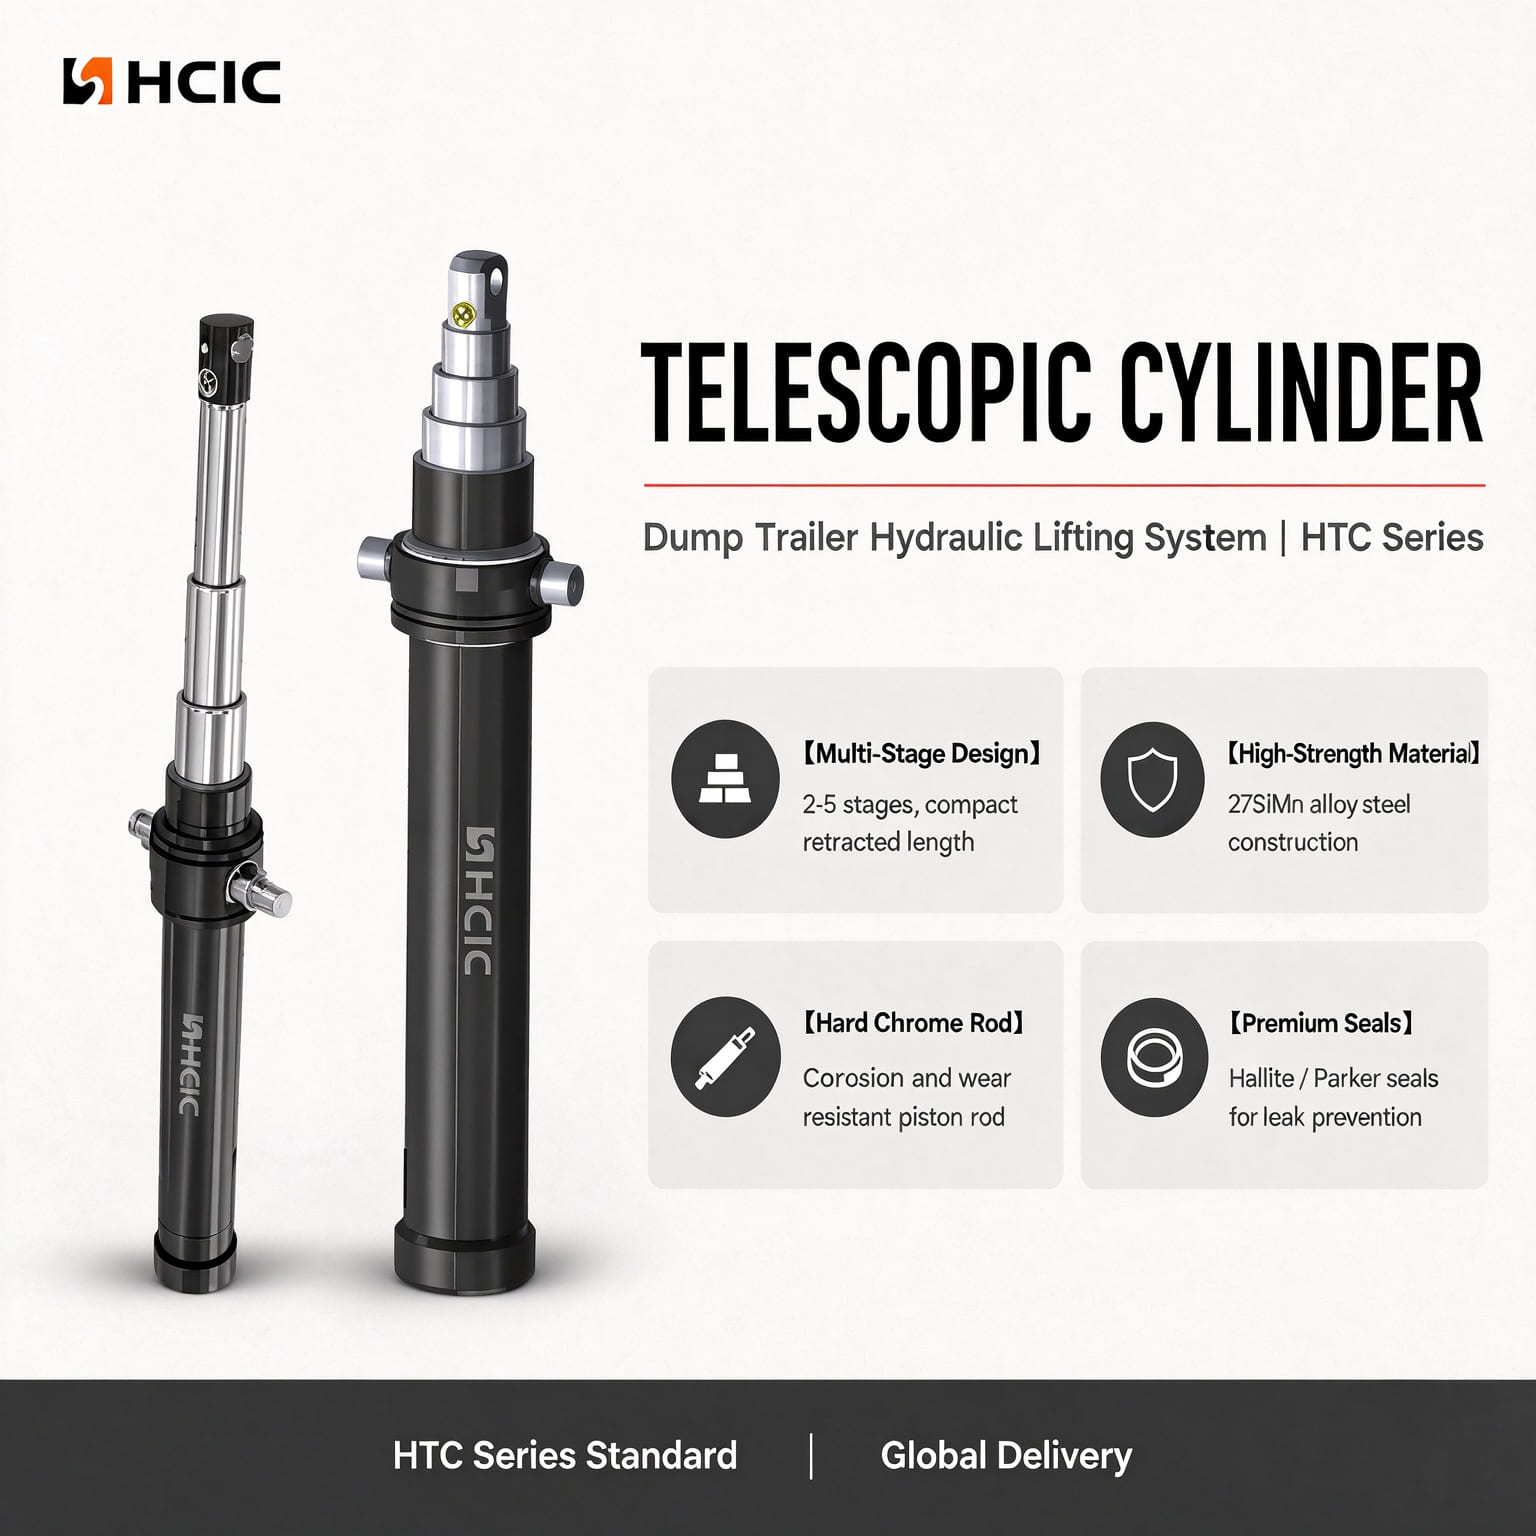
Ως εξειδικευμένος κατασκευαστής υγρής ενέργειας που προμηθεύει παγκόσμιους κατασκευαστικούς και εξορυκτικούς κατασκευαστές OEM, η HCIC κατασκευάζει προσαρμοσμένους κυλίνδρους σχεδιασμένους να ευδοκιμούν σε περιβάλλοντα υψηλής θερμότητας: